المشكلات والأساليب التي يجب الانتباه إليها في عملية تصنيع الألمنيوم الصناعي
15 Sep, 2020
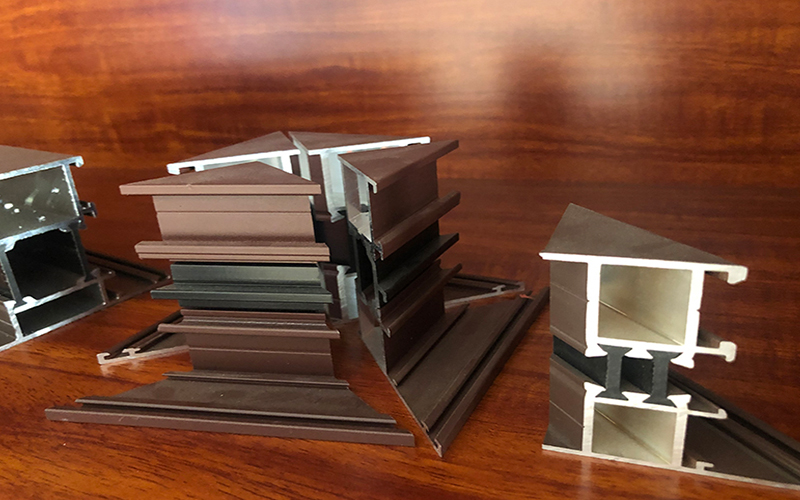
نظرًا لأن مادة التشكيل بالختم المصنوعة من سبائك الألومنيوم ألين من الحديد المعدني، فإن سعرها مرتفع، وهي سهلة الكسر، وبعض منتجات سبائك الألومنيوم تحتاج إلى معالجة لاحقة، مثل سحب الأسلاك والمعالجة الأنودية، وما إلى ذلك، مما يجعلها عرضة بشكل خاص للتلف والخدوش أثناء عملية التشكيل. لذا، ينبغي إيلاء اهتمام خاص للنقاط التالية في تصنيع القوالب:

1. ينبغي ترتيب عملية التثقيب في الجزء الخلفي من المشروع قدر الإمكان دون التأثير على عدد المشاريع، وحتى بالنسبة للمنتجات التي تحتوي على عدد كبير من عمليات التثقيب، ينبغي مراعاة مشروع إضافي.
2. مادة الألومنيوم لينة والقالب سهل الانسداد، لذلك عند تصميم فجوة القالب، من المناسب وضع فجوة بنسبة 10٪ من سمك المادة الثنائية، و2 مم للعمق المستقيم لحافة السكين و0.8 مم 1 درجة للتناقص.
3. عند ثني مادة الألومنيوم، يسهل إنتاج برادة معدنية، مما قد يُسبب إصابات وانبعاجات. لذا، يُنصح بتغطية المواد الخام المصنوعة من الألومنيوم بغشاء من البولي إيثيلين. وفي حالة الطلاء بالدرفلة أو الطلاء الكهربائي، يُفضل تلميع طبقة الكروم الصلبة.
4- بالنسبة لأجزاء التشكيل التي تحتاج إلى معالجة بعد الأنود، إذا كانت هناك عملية تسوية ودفع بزاوية 180 درجة، فلن يتم ضغط المنتج بالكامل، وسيؤدي الضغط الكامل إلى ظاهرة تناثر الحمض، ومن الضروري ترك خط فاصل بمقدار 0.2-0.3 مم حتى يتمكن الحمض من التدفق بسلاسة وفي الوقت المناسب، لذلك يجب صنع كتلة حدية في هذه العملية ويكون قالب المعايرة أعلى من الموجود على القالب.
5- لأن مادة الألومنيوم هشة وسهلة التصدع، خاصة في حالة مقاومة الطي، لذا حاول ألا تقوم بعمل خط الضغط، حتى إذا كنت ترغب في القيام بذلك، يجب أن تجعل خط الضغط أعرض وأخف.
6. يجب قطع جميع حواف سكاكين الألومنيوم بخيط بطيء لمنع النتوءات والقطع غير الأملس، ومن السهل إنتاج أجزاء الألومنيوم بدرجة حرارة عالية، لذلك تتطلب صلابة المثقب أكثر من 60 درجة، على الأقل مع مادة SKD11 وما فوق، ولا تستخدم مثاقب D2 أو غيرها من المثاقب التفاضلية.

الألومنيوم مادة لينة، لذا يسهل حدوث تلف سطحي، وسحق، وخدش، وتشوه أثناء عملية التشكيل بالضغط. بالإضافة إلى متطلبات القالب، ينبغي مراعاة النقاط التالية في عملية التشكيل بالضغط:

1. إذا كنت ترغب في القيام بعمل جيد في ختم قطع الألومنيوم وتقليل معدل العيوب، فيجب عليك أولاً القيام بعمل جيد في 5S، وخاصة التنظيف، بما في ذلك القوالب وأسطح العمل الخاصة بالثقب وخطوط المياه ومواد التعبئة والتغليف التي يجب أن تكون خالية من الأشياء الحادة، وخالية من الأوساخ، ويجب إجراء تصحيح واضح بشكل منتظم، ويجب تنظيف الأجزاء العلوية والسفلية من القالب من أعلى وأسفل دون وجود أي أشياء.
2. إذا وجدت أن نتوء المنتج كبير، فيجب عليك إرسال طلب صيانة القالب في الوقت المناسب ومتابعة النتيجة.
3. الأجزاء المصنوعة من الألومنيوم سهلة التسخين وتتصلب معًا، لذلك عند التثقيب والتفريغ، من الضروري وضع بعض زيت مفتاح الضغط على المادة (الذي يمكنه تبديد الحرارة وتسهيل عملية التفريغ) ثم الختم.
٤- تتطلب المنتجات ذات الثقوب الكثيرة تنظيف سطح القالب، لضمان بقاء القالب والمنتجات نظيفة وخالية من الشوائب، وتقليل التلف السطحي. وقد تبيّن أنه يجب تحديد ومعالجة أي تلف سطحي في القالب قبل استئناف الإنتاج.
5. سيتم إنتاج برادة الألومنيوم عند تسوية كتل الدفع الخاصة بالقالب، لذلك يجب تنظيف برادة الألومنيوم الموجودة أسفل كتل الدفع بعد إنتاج كتل الدفع كل يوم.